bannière
  • Guide de dépannage pratique Siemens S7-1200 | Sélection du matériel, programmation, communication et conseils sur site
    Guide de dépannage pratique Siemens S7-1200 | Sélection du matériel, programmation, communication et conseils sur site Jun 19, 2026
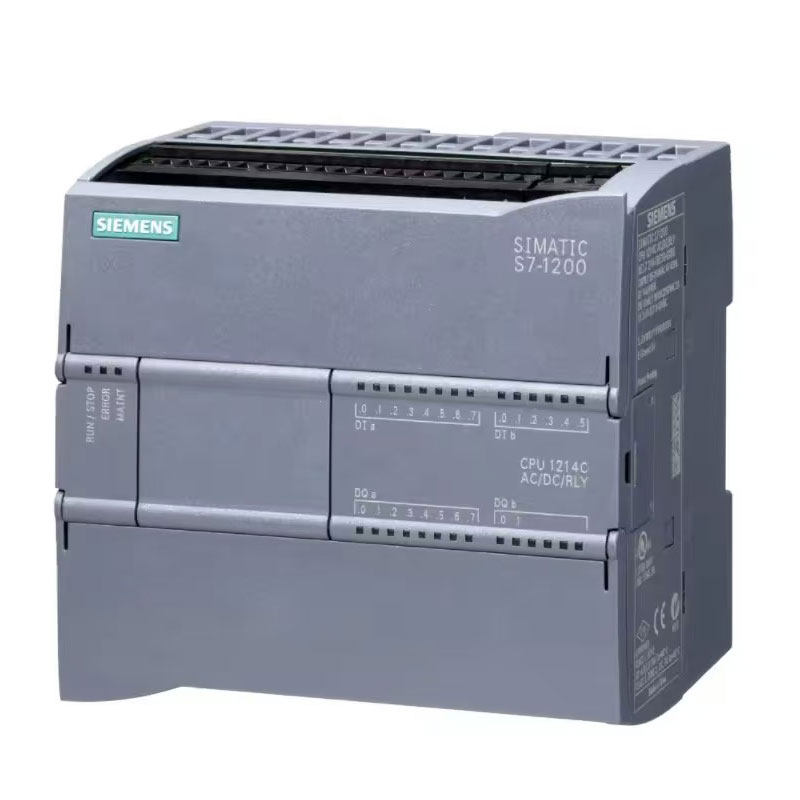
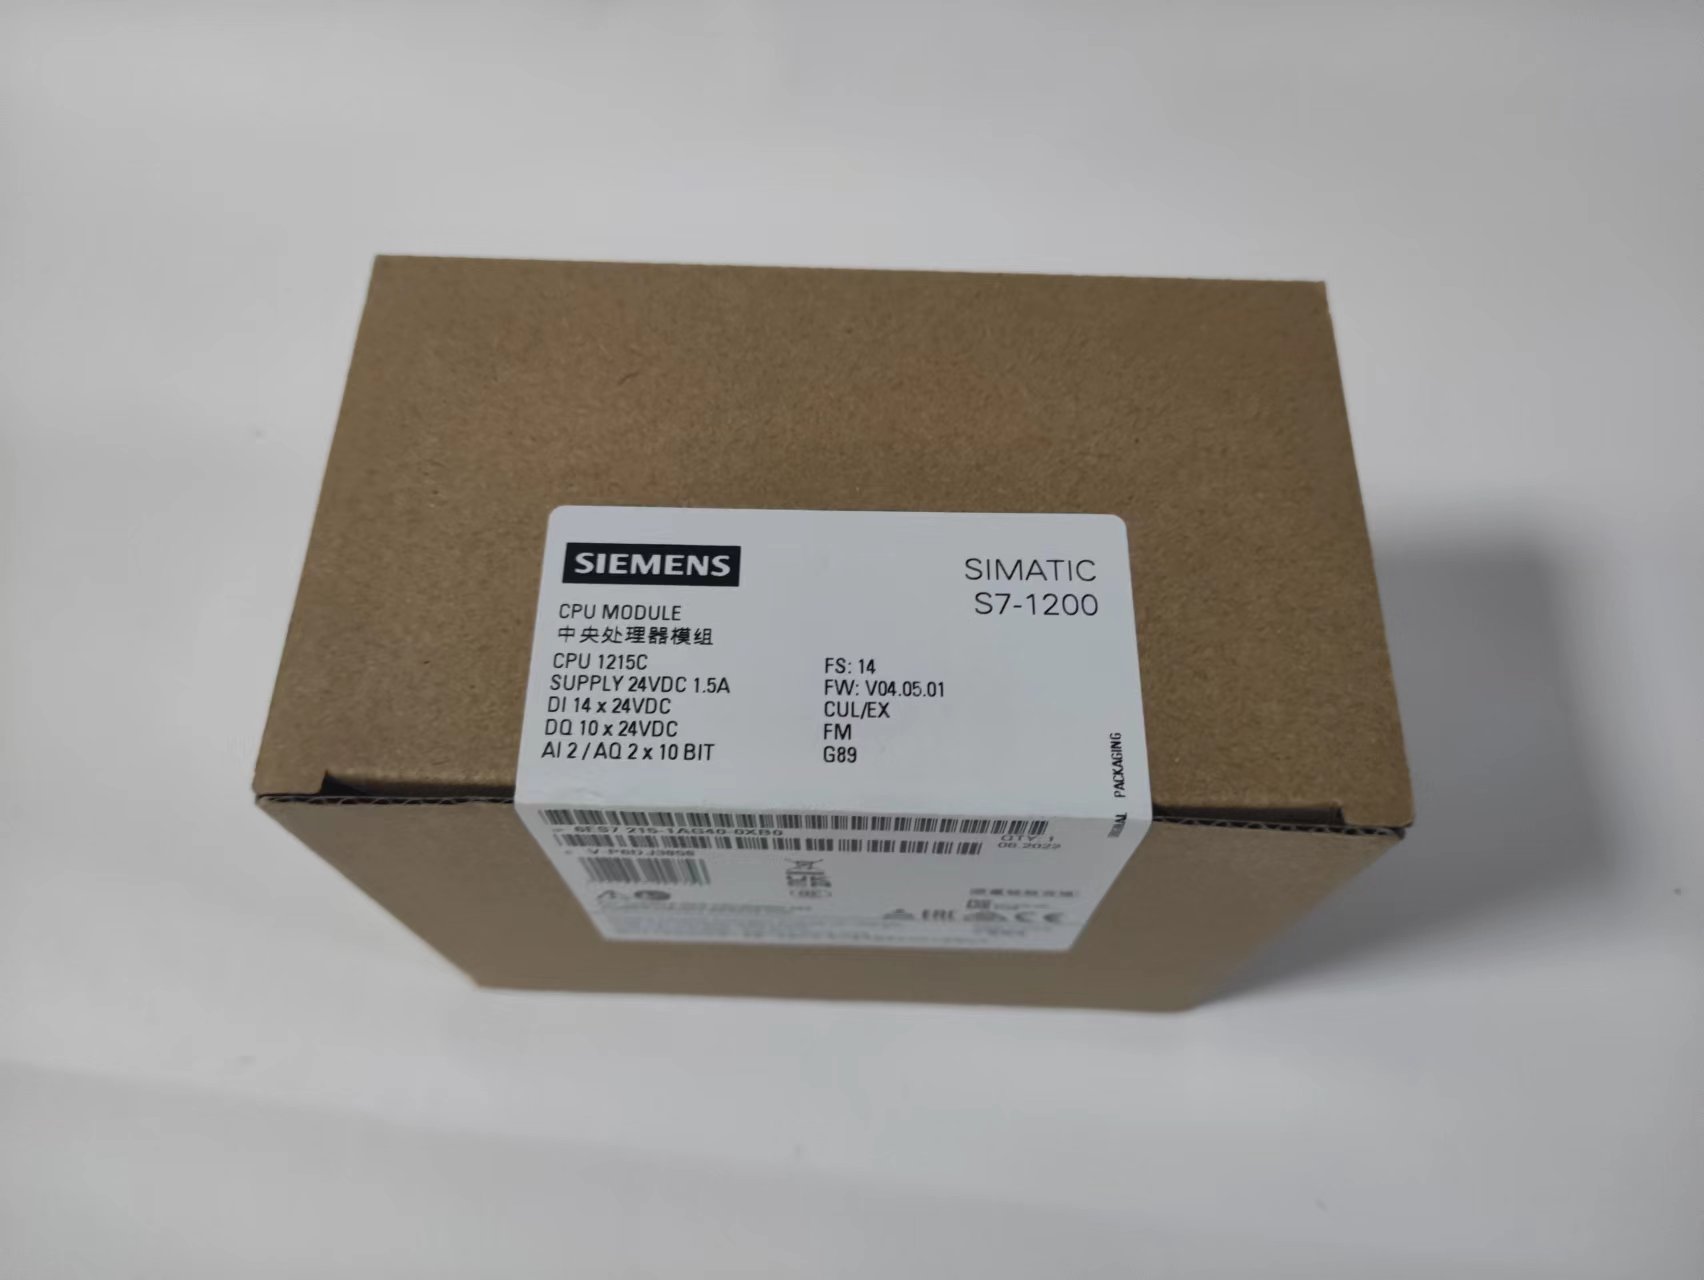
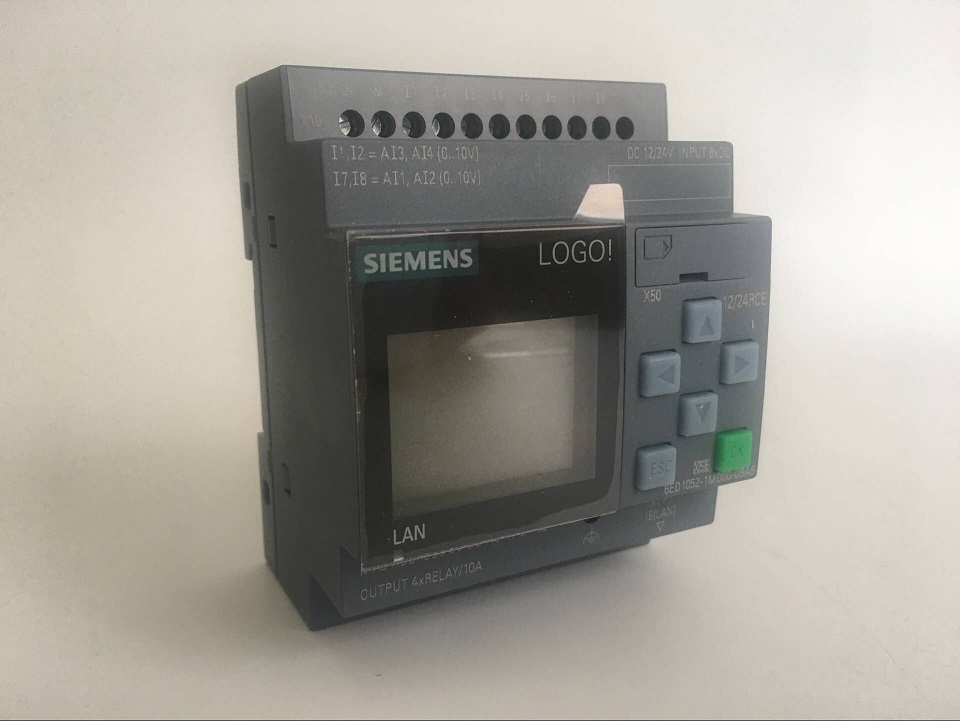
     IntroductionLa plupart des ingénieurs en automatisation et des acheteurs d'équipements ne maîtrisent que les opérations de programmation de base de l'automate Siemens S7-1200, mais rencontrent fréquemment divers problèmes sur site : connexion de l'automate défaillante après l'arrivée de l'équipement, tremblement du servomoteur, données analogiques instables, arrêts pour cause de défaut aléatoire et échecs de téléchargement du programme.Dans la plupart des cas, ces problèmes sont non causé par des dommages matérielsmais par une sélection inappropriée, un câblage non standard, des paramètres incorrects et de mauvaises habitudes de programmation.Ce blog est entièrement consacré à compétences pratiques en résolution de problèmes et pièges fréquents Pour les utilisateurs finaux et les techniciens de terrain. Pas de paramètres théoriques superflus : toutes les solutions sont directement applicables pour corriger 90 % des pannes courantes du S7-1200, stabiliser le fonctionnement des équipements et réduire les coûts après-vente.1. Erreurs de sélection critiques | Évitez les reprises et les pertes financières1.1 Version d'alimentation du processeur incorrecte = Contrôle de mouvement défaillantDe nombreux débutants choisissent des modèles d'automates programmables au hasard sans tenir compte des différences de version, ce qui entraîne l'indisponibilité des fonctions de positionnement à haute vitesse et de servocommande après l'installation.Version CC/CC/CC (Norme industrielle et préférée)Alimentation 24 V CC, sortie transistorPrend en charge une sortie d'impulsions haute vitesse de 100 kHz, pilote directement les servomoteurs et les moteurs pas à pas.Idéal pour tous les équipements d'automatisation de positionnement, de découpe et de mouvement alternatifVersion AC/DC/RLY (Uniquement pour la simple commande marche/arrêt)Alimentation 220 V CA, sortie relaisAbsence de fonction d'impulsion à haute vitesse, impossible de réaliser un contrôle de positionnement.Applicable uniquement aux ventilateurs, pompes à eau, éclairages et dispositifs de démarrage/arrêt simplesRègle clé : Choisissez DC/DC/DC sans condition si votre appareil comporte des fonctions de servo, de moteur pas à pas ou de positionnement !1.2 Marge de performance du processeur insuffisante | Bégaiements et pertes d'impulsionsNormes de sélection S7-1200 vérifiées sur le terrain pour les projets industriels :Dispositifs logiques simples et E/S ordinaires : 1212CServomoteurs ≤4 axes, équipements d'emballage et de convoyage : 1214C (Modèle universel le plus populaire)Signaux analogiques multiples, régulation PID et mise en réseau multi-appareils : 1215CPositionnement, découpe et synchronisation multi-axes de haute précision : 1217CConseil pratique: Conserver l'utilisation de la mémoire du programme moins de 70% et un temps de cycle OB1 inférieur à 100 ms. Le dépassement de ces valeurs peut facilement entraîner une perte de paquets, des saccades du programme et des arrêts inopinés de l'équipement.1.3 Installation désordonnée du module d'extension | Échec de la reconnaissance du moduleLe S7-1200 possède des règles strictes concernant les emplacements d'extension. Tous les modules d'extension doivent être installés séquentiellement à partir du premier emplacement situé à droite du processeur.Des emplacements vides ou une installation désordonnée provoqueront des dysfonctionnements et rendront les modules méconnaissables.Agencement optimal : Éloignez les modules de communication et d’alimentation des modules à haute température afin d’éviter les pannes dues à la surchauffe ; placez les modules de sortie numérique le plus à droite afin de réduire les interférences de signal.2. Conseils de câblage et d'installation du matériel | Éliminer les interférences et les déclenchements intempestifs2.1 Dérive des données et signaux analogiques instables | Solution permanentePanne courante sur site : les données de température, de pression et de débit fluctuent continuellement, même avec des capteurs intacts et des programmes corrects.Solutions:Utilisez des câbles blindés pour les signaux analogiques avec mise à la terre à une seule extrémité.Séparez les câbles d'alimentation (câbles servo/onduleur) des câbles de signal à une distance supérieure à 20 cm ; ne les faites jamais passer dans le même conduit.Activez le filtrage analogique et l'échantillonnage lisse dans TIA Portal pour éliminer complètement la dérive des données.2.2 Déclenchements intempestifs et clignotements lumineux aléatoires liés à l'entrée numériqueDe nombreux utilisateurs constatent un clignotement aléatoire des indicateurs d'entrée de l'automate programmable lors de l'arrêt de l'équipement.CauseInterférences de fréquence industrielle et tension induite des longs câbles de signalSolution: Ajustez le délai d'entrée DI à 3 ms~5 ms dans la configuration matérielle du portail TIA afin d'éliminer complètement les déclenchements intempestifs à faible coût.2.5 Redémarrages et pannes aléatoires causés par une alimentation électrique instableLes processeurs S7-1200 sont sensibles aux ondulations de courant. Les alimentations à découpage de mauvaise qualité peuvent provoquer des déconnexions aléatoires, des pertes de programme et des erreurs de module.Recommandation: Adopter des alimentations régulées industrielles et installer des anneaux magnétiques anti-interférences au niveau du terminal d'alimentation du processeur afin d'améliorer considérablement la stabilité de l'équipement.3. Compétences pratiques en programmation | Programmes stables, maintenables et sans bogues3.1 Évitez d'utiliser abusivement les bits de mémoire (M bits) pour prévenir les défauts cachésLes ingénieurs novices utilisent souvent M0.0, M0.1 et d'autres bits M pour la logique intermédiaire, ce qui conduit à conflits variables et désordre logique après une utilisation prolongée des équipements.Meilleures pratiquesPrioriser blocs de données de base de données Pour la programmation S7-1200. Attribuez indépendamment des variables aux actions, alarmes et états de l'équipement afin de garantir une logique claire, l'absence de conflits et une maintenance aisée.3.2 Pièges liés au minuteur | Éviter les écarts de synchronisation et les dérives logiquesDéfaut courant : synchronisation imprécise et dérive de la logique cyclique lors d’un fonctionnement prolongé.Règle d'évitementNe mélangez pas les temporisateurs TON et TOF pour la logique d'oscillation cyclique. Utilisez exclusivement des temporisateurs CEI pour une résolution stable et une erreur de temps cumulée nulle.3.3 Ajout de tolérance aux pannes pour les programmes analogiques | Prévention des pannes d'équipementUne déconnexion du capteur et un mauvais contact entraîneront un plantage du programme, un dérèglement du PID et un dysfonctionnement en l'absence de logique de tolérance aux pannes.Méthode universelle de tolérance aux pannesDéfinir des seuils de détection supérieurs et inférieurs pour les données analogiques. Verrouiller les sorties et déclencher des alarmes lorsque les valeurs dépassent la plage normale afin d'éviter les risques de surchauffe et de surpression.3.4 Solution ultime pour les défauts de retour à l'origine des axesProblème fréquent : L'axe s'arrête avec une alarme lorsqu'il atteint le capteur de fin de course pendant la phase de retour à l'origine, sans réinitialisation automatique.Solutions:Activez la fonction « inversion automatique du contacteur de fin de course » dans la configuration matérielle.Augmentez correctement le temps d'accélération et de décélération pour éviter une collision brutale avec les limites.Conservez une distance de sécurité entre les interrupteurs de fin de course et les butées mécaniques.4. Dépannage des communications | Résolution des problèmes de connexion et des déconnexions aléatoires4.1 Automate programmable introuvable et connexion PC défaillante90 % des échecs de connexion sont dus à des problèmes de réseau plutôt qu'à des dommages matériels :Adresse IP par défaut de l'automate programmable : 192.168.0.1, susceptible d'entrer en conflit avec les segments d'adresse IP du réseau local.Configurez une adresse IP statique pour la carte réseau du PC (même segment que l'automate programmable), désactivez l'acquisition automatique d'adresse IP.Désactivez le pare-feu et l'antivirus de votre PC pour empêcher l'interception des communications.4.2 Déconnexion aléatoire de PROFINET et de l'IHMCompétence de baseUtilisez PROFINET plutôt que Modbus pour la mise en réseau de plusieurs appareils. Augmentez suffisamment le délai d'expiration de la communication et utilisez des câbles Ethernet blindés industriels pour éliminer les déconnexions dues aux interférences sur site.4.3 Échec du téléchargement du programme dû à une incompatibilité de version du micrologicielPiège fréquent : les programmes compilés avec une version élevée de TIA Portal ne peuvent pas être téléchargés sur des automates programmables industriels (API) dotés d'un firmware de version inférieure.SolutionVérifiez la version du firmware de l'automate programmable avant de la télécharger, assurez-vous qu'elle corresponde à la version matérielle indiquée sur le portail TIA, ou mettez à jour le firmware en ligne pour unifier les versions.5. Compétences en dépannage rapide sur site | Outil d'efficacité après-vente5.1 Diagnostic via mémoire tampon de diagnostic (localisation de panne la plus rapide)Le S7-1200 est équipé d'un puissant système de diagnostic intégré, enregistrant l'heure exacte et la cause de tous les arrêts et défauts de modules.Passez en mode en ligne dans le portail TIA et consultez la mémoire tampon de diagnostic pour localiser précisément les défauts, en évitant les inspections à l'aveugle et les contrôles de programme.5.2 Arrêt aléatoire sans alarmePrincipales causes : durée excessive du cycle de programme, taux d'occupation élevé de la mémoire et interférences électromagnétiques.SolutionsSimplifier la logique du programme, réduire le temps de cycle OB1, optimiser le câblage et ajouter des mesures anti-interférences.6. Conseils d'entretien quotidien et d'allongement de la durée de vieNettoyez régulièrement la poussière du canal de dissipation thermique de l'automate programmable afin d'éviter les baisses de fréquence dues à la température élevée et les pannes.Installez une carte mémoire pour vos projets importants et sauvegardez régulièrement vos programmes afin d'éviter toute perte de données.Vérifiez la tension d'alimentation avant de remettre sous tension un équipement resté longtemps hors service afin d'éviter d'endommager le processeur par une surtension.Ne jamais remplacer à chaud les modules de signal pour éviter la surchauffe des ports.RésuméL'automate programmable Siemens S7-1200 présente une excellente stabilité intrinsèque. 90 % des pannes sur site sont dues à… sélection incorrecte, câblage non standard, paramètres manquants et absence de tolérance aux pannes du programme.La maîtrise des compétences pratiques mentionnées ci-dessus peut vous aider à éviter les pièges liés à l'approvisionnement, à résoudre complètement les problèmes courants tels que la gigue analogique, la déconnexion de la communication, les défauts de positionnement et les arrêts aléatoires, à réduire considérablement la pression après-vente et à améliorer la stabilité globale des équipements.InteractionQuelles pannes complexes du S7-1200 avez-vous rencontrées sur le terrain ? Partagez votre expérience de dépannage en laissant un commentaire !
  • Avantage des automates Siemens
    Avantage des automates Siemens Nov 03, 2023
    Pliage fiableL'automate ne nécessite pas un grand nombre de composants actifs et de composants électroniques connectés. Ses connexions sont fortement réduites. En même temps, la maintenance du système est simple et le temps de maintenance est court. Plc adopte une série de méthodes de conception de fiabilité pour la conception. Par exemple, une conception redondante. Protection contre les pannes de courant, diagnostic des pannes, protection des informations et récupération. Le PLC est un dispositif de contrôle spécialement conçu pour le contrôle des processus de production industrielle, qui possède un langage de programmation plus simple et un matériel plus fiable que le contrôle informatique général. Adopter un langage de programmation épuré et simplifié. Le taux d’erreur de programmation est considérablement réduit.Facile à plier et à utiliserLe PLC a une opérabilité élevée. Il présente les caractéristiques d'une programmation simple, d'un fonctionnement pratique et d'une maintenance facile, et est généralement moins sujet aux erreurs opérationnelles. Le fonctionnement de l'automate comprend les opérations d'entrée et de changement de programme. L'entrée du programme peut être directement affichée, et l'opération de modification du programme peut également être directement recherchée ou recherchée par le programme en fonction du numéro d'adresse ou du numéro de contact requis, puis modifiée. L'automate dispose de plusieurs langages de programmation disponibles. Utilisé pour les schémas à contacts plus proches des schémas électriques. Facile à saisir et à comprendre. La fonction d'autodiagnostic du PLC réduit les exigences en matière de compétences de maintenance du personnel de maintenance. Lorsqu'un dysfonctionnement du système se produit, le personnel de maintenance peut localiser rapidement l'emplacement du dysfonctionnement grâce à l'autodiagnostic du matériel et des logiciels.Pliage flexibleLes langages de programmation utilisés par l'API comprennent le diagramme à contacts, le mnémonique booléen, le diagramme fonctionnel, le module fonctionnel et le langage de programmation de description d'instructions. La diversité des méthodes de programmation simplifie la programmation et élargit son champ d'application. L'opération est très flexible et pratique, et il est très facile de surveiller et de contrôler les variables.Installation et précautions de l'API Siemens PLC série S7-300 :1. L'alimentation auxiliaire a une faible puissance et ne peut piloter que des équipements de faible puissance (tels que des capteurs photoélectriques) ;2. Généralement, les automates ont un certain nombre de points occupés (c'est-à-dire des bornes de câblage d'adresse vides), ne connectez pas les fils ;3、 PLC a le problème du délai de réponse des E/S, en particulier dans les équipements à réponse rapide, auquel il convient de prêter attention.4. Il existe des sorties de type relais et de type transistor (adaptées à une sortie à grande vitesse), et la sortie peut transporter directement des charges légères (voyants de indicateur LED, etc.);5. Le temps d'entrée/déconnexion doit être supérieur au temps de balayage du PLC ;6、 Il n'y a aucune protection dans le circuit de sortie du PLC, donc des dispositifs de protection tels que des fusibles doivent être utilisés en série dans les circuits externes pour éviter les dommages au PLC causés par des courts-circuits de charge ;7. Ne connectez pas le cordon d'alimentation CA à la borne d'entrée pour éviter de brûler l'automate ;8. La borne de mise à la terre doit être mise à la terre indépendamment et non connectée en série avec d'autres bornes de mise à la terre de l'équipement. La surface de coupe du fil de terre ne doit pas être inférieure à 2 mm2 ;9. Les lignes de signaux d'entrée et de sortie doivent être acheminées séparément autant que possible et ne doivent pas être dans le même pipeline ou regroupées avec la ligne électrique pour éviter les signaux d'interférence et les dysfonctionnements ; La ligne de transmission du signal adopte un fil blindé et le fil blindé est mis à la terre ; Pour garantir la fiabilité du signal, les lignes d'entrée et de sortie sont généralement contrôlées dans un rayon de 20 mètres ; Les câbles d'extension sont sensibles au bruit et aux interférences électriques et doivent être tenus à l'écart des lignes électriques, des équipements haute tension, etc.
  • Principe de fonctionnement de l'automate Siemens
    Principe de fonctionnement de l'automate Siemens Jun 13, 2023
    principe de fonctionnement Après la mise en service de l'API, son processus de travail est généralement divisé en trois étapes, à savoir l'échantillonnage des entrées, l'exécution du programme utilisateur et l'actualisation des sorties. L'achèvement des trois étapes ci-dessus s'appelle un cycle de balayage. Pendant toute la période de fonctionnement, la CPU de l'API exécute de manière répétée les trois étapes ci-dessus à une certaine vitesse de balayage.   Réduire l'échantillonnage d'entrée Lors de l'étape d'échantillonnage d'entrée, l'automate lit séquentiellement tous les états d'entrée et toutes les données de manière scrutation et les stocke dans les unités correspondantes de la zone d'image d'E/S. Une fois l'échantillonnage d'entrée terminé, il entre dans la phase d'exécution du programme utilisateur et de rafraîchissement de sortie. Dans ces deux étapes, même si l'état et les données d'entrée changent, l'état et les données des unités correspondantes dans la zone d'image d'E/S ne changeront pas. Par conséquent, si l'entrée est un signal impulsionnel, la largeur du signal impulsionnel doit être supérieure à un cycle de scrutation pour garantir que l'entrée puisse être lue dans tous les cas.   Réduire l'exécution du programme utilisateur Pendant la phase d'exécution du programme utilisateur, l'automate scrute toujours le programme utilisateur (schéma à contacts) dans un ordre descendant. Lors de la numérisation de chaque schéma à contacts, numérisez toujours le circuit de commande composé de chaque contact sur le côté gauche du schéma à contacts en premier, et effectuez des opérations logiques sur le circuit de commande composé des contacts dans l'ordre de gauche à droite, de haut en bas. Ensuite, sur la base des résultats des opérations logiques, rafraîchir l'état de bit correspondant de la bobine logique dans la zone de stockage RAM du système ; Ou rafraîchir l'état du bit correspondant de la bobine de sortie dans la zone d'image d'E/S ; Ou déterminez s'il faut exécuter les instructions fonctionnelles spéciales spécifiées dans le schéma à contacts.   Autrement dit, pendant l'exécution du programme utilisateur, seuls l'état et les données des points d'entrée dans la zone d'image d'E/S ne changeront pas, tandis que l'état et les données des autres points de sortie et dispositifs logiciels dans la zone d'image d'E/S ou la zone de stockage de la RAM système peut changer. De plus, les résultats d'exécution du programme du schéma à contacts répertorié ci-dessus affecteront le schéma à contacts ci-dessous qui utilise ces bobines ou ces données ; Au contraire, dans le schéma à contacts ci-dessous, l'état ou les données de la bobine logique rafraîchie ne peuvent être appliqués qu'au programme au-dessus d'elle lors du cycle de scrutation suivant.   Réduire l'actualisation de la sortie Après avoir scruté le programme utilisateur, l'automate entre dans la phase de rafraîchissement des sorties. Pendant cette période, la CPU rafraîchit tous les circuits de verrouillage de sortie en fonction de l'état et des données correspondants dans la zone d'image d'E/S, puis pilote les dispositifs périphériques correspondants via le circuit de sortie. À ce stade, il s'agit de la véritable sortie de l'automate.   Le même nombre de schémas à contacts, avec un ordre d'arrangement différent, donne des résultats d'exécution différents. De plus, il existe des différences entre les résultats de l'analyse des programmes utilisateur et les résultats du fonctionnement parallèle en logique dure des dispositifs de commande de relais. Bien sûr, si le temps occupé par le cycle de balayage peut être ignoré pour l'ensemble du cycle, alors il n'y a pas de différence entre les deux.
  • Classification des automates Siemens
    Classification des automates Siemens Jun 08, 2023
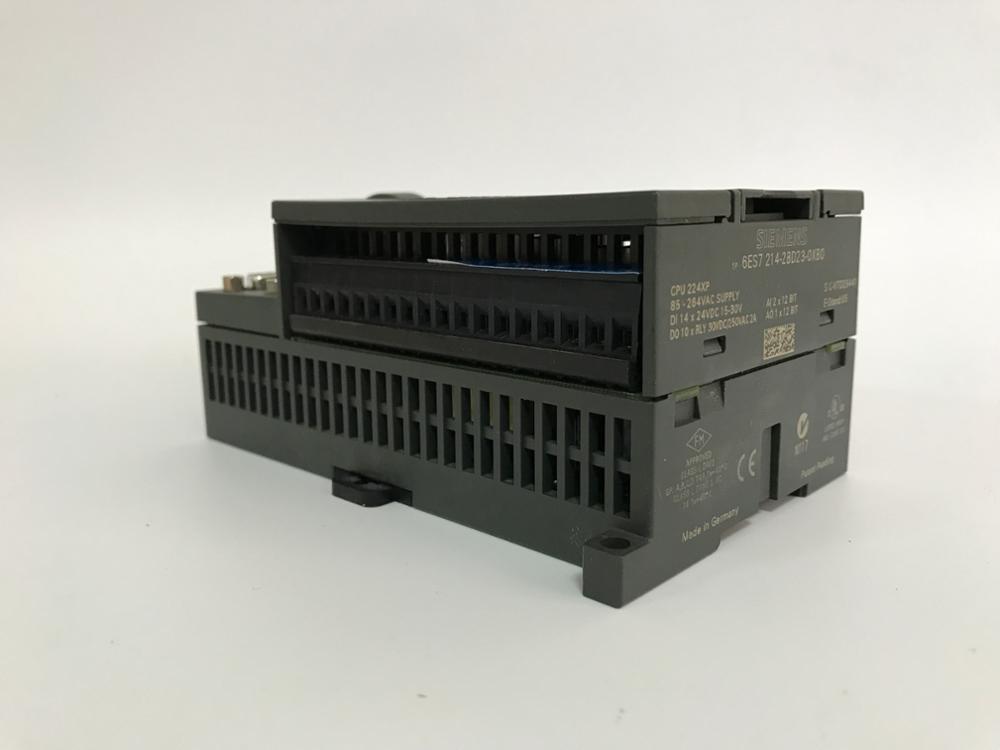
    Les automates programmables sont générés par les besoins de la production moderne, et la classification des automates programmables doit également répondre aux besoins de la production moderne. D'une manière générale, les automates programmables peuvent être classés selon trois perspectives. La première consiste à classer en fonction de l'échelle de contrôle des automates programmables, la seconde consiste à classer en fonction du niveau de performance des automates programmables et la troisième consiste à classer en fonction des caractéristiques structurelles des automates programmables. Échelle de contrôle pliante Il peut être divisé en ordinateurs centraux, de taille moyenne et de petite taille. Mini-ordinateur : les points de contrôle d'un mini-ordinateur sont généralement inférieurs à 256 points, adaptés au contrôle d'une seule machine ou au contrôle d'un petit système. Les mini-machines Siemens ont S7-200 : vitesse de traitement de 0,8 ~ 1,2 ms ; Mémoire 2k; 248 points numériques ; Quantité analogique 35 canaux. Machine de taille moyenne : Les points de contrôle d'une machine de taille moyenne ne dépassent généralement pas 2048 points, qui peuvent être utilisés pour le contrôle direct de l'équipement et la surveillance de plusieurs automates programmables de niveau inférieur. Il convient aux systèmes de contrôle moyens ou grands. Les machines Siemens de taille moyenne ont S7-300 : vitesse de traitement de 0,8 ~ 1,2 ms ; Mémoire 2k; 1024 points numériques ; Quantité analogique 128 canaux ; Réseau PROFIBUS ; Ethernet industriel ; MPI. Ordinateur central : le point de contrôle d'un ordinateur central est généralement supérieur à 2 048 points, ce qui permet non seulement d'effectuer des opérations arithmétiques complexes, mais également d'effectuer des opérations matricielles complexes. Il peut non seulement être utilisé pour le contrôle direct des appareils, mais également pour surveiller plusieurs automates programmables de niveau inférieur. Les mainframes Siemens ont S7-1500 et S7-400 : vitesse de traitement de 0,3 ms/1 000 mots ; Mémoire 512k; point d'E/S 12672 ; Performances de contrôle de pliage Il peut être divisé en machines haut de gamme, machines de milieu de gamme et machines bas de gamme. Appareil bas de gamme Ce type de contrôleur programmable a des fonctions de contrôle de base et une puissance de calcul générale. La vitesse de travail est relativement faible et le nombre de modules d'entrée et de sortie pouvant être transportés est relativement faible. Par exemple, le S7-200 produit par SIEMENS en Allemagne appartient à cette catégorie. Machine milieu de gamme Ce type d'automate programmable dispose de fonctions de contrôle et d'une puissance de calcul importantes. Il peut non seulement effectuer des opérations logiques générales, mais également effectuer des opérations trigonométriques plus complexes, des exposants et des opérations PID. La vitesse de travail est relativement rapide et le nombre de modules d'entrée et de sortie pouvant être transportés est également assez important. Il existe également de nombreux types de modules d'entrée et de sortie. Par exemple, le S7-300 produit par SIEMENS en Allemagne appartient à cette catégorie. Appareil haut de gamme Ce type d'automate programmable dispose de puissantes fonctions de contrôle et d'une puissance de calcul. Il peut non seulement effectuer une opération logique, une opération de fonctions trigonométriques, une opération exponentielle et une opération PID, mais également effectuer une opération matricielle complexe. La vitesse de travail est très rapide et un grand nombre de modules d'entrée et de sortie peuvent être transportés. Les types de modules d'entrées et de sorties sont également très complets. Ce type de contrôleur programmable peut effectuer des tâches de contrôle à grande échelle. Généralement utilisé comme station principale dans la mise en réseau. Par exemple, le S7-400 produit par SIEMENS en Allemagne appartient à cette catégorie.   Structure pliante Intégral L'automate programmable intégré intègre l'alimentation, le processeur, la mémoire et le système d'E/S dans une seule unité, appelée unité de base. Une unité de base est un automate complet. Lorsque les points de commande ne répondent pas aux exigences, une unité d'extension peut être reconnectée. Les caractéristiques de la structure intégrée sont une installation très compacte, de petite taille, peu coûteuse et pratique. Combiné Un contrôleur programmable modulaire divise les différents composants d'un système PLC en plusieurs modules selon leurs fonctions, telles que le module CPU, le module d'entrée, le module de sortie, le module de puissance, etc. Les fonctions de chaque module sont relativement simples, mais les types de modules sont de plus en plus riches. Par exemple, certains contrôleurs programmables, en plus des modules d'E/S de base, ont également des modules fonctionnels spéciaux, tels que le module de détection de température, le module de détection de position, le module de contrôle PID, le module de communication, etc. La caractéristique d'un API modulaire est que l'UC, l'entrée et la sortie sont tous des modules indépendants. Taille de module unifiée, installation soignée, sélection libre de points d'E/S, installation pratique, débogage, extension et maintenance. Type empilé La structure empilée combine les avantages d'une installation compacte, de petite taille et facile de la structure globale, ainsi que l'installation flexible et soignée des points d'E/S dans la structure combinée. Il est également composé de combinaisons de différentes unités. Sa caractéristique est que la CPU est une unité de base indépendante (composée de la CPU et de certains points d'E/S), et les autres modules d'E/S sont des unités d'extension. Lors de l'installation, il n'y a pasbesoin d'un substrat, seuls des câbles sont utilisés pour la connexion entre les unités, et chaque unité peut être empilée une par une. Permettre au système d'obtenir une configuration flexible et une taille compacte.   Présentation détaillée 1. Automate SIMATIC S7-200 L'automate S7-200 est un automate miniaturisé qui convient à la détection, la surveillance et le contrôle automatiques dans diverses industries et occasions. Les fonctions puissantes de l'automate S7-200 lui permettent de réaliser des fonctions de contrôle complexes, qu'il fonctionne seul ou connecté à un réseau. L'automate S7-200 peut fournir 4 modèles de base différents et 8 types de CPU au choix. 2. API SIMATIC S7-300 Le S7-300 est un petit système d'API modulaire qui peut répondre aux exigences de performances moyennes des applications. Individu divers Les modules peuvent être largement combinés pour former des systèmes avec des exigences différentes. Comparé au PLC S7-200, le PLC S7-300 adopte une structure modulaire et a une vitesse de fonctionnement de commande à grande vitesse (0,6 ~ 0,1 μ s) de ; L'arithmétique arithmétique à virgule flottante peut réaliser efficacement des opérations arithmétiques plus complexes; Un outil logiciel avec une interface utilisateur standard qui permet aux utilisateurs d'attribuer facilement des paramètres à tous les modules ; Des services d'interface homme-machine pratiques ont été intégrés au système d'exploitation S7-300, réduisant considérablement les exigences de programmation pour le dialogue homme-machine. L'interface homme-machine (IHM) SIMATIC obtient les données du S7-300, qui les transmet à une fréquence de rafraîchissement spécifiée par l'utilisateur. Le système d'exploitation S7-300 gère automatiquement la transmission des données ; Le système de diagnostic intelligent de la CPU surveille en permanence si le système fonctionne normalement, enregistre les erreurs et les événements système spéciaux (tels que le délai d'attente, le remplacement du module, etc.); La protection par mot de passe à plusieurs niveaux peut permettre aux utilisateurs de protéger hautement et efficacement leurs secrets techniques, en empêchant la copie et la modification non autorisées ; L'automate S7-300 est équipé d'un commutateur de sélection du mode de fonctionnement, qui peut être retiré comme une clé. Lorsque la clé est retirée, le mode de fonctionnement ne peut pas être modifié, ce qui peut empêcher la suppression ou la réécriture illégale de programmes utilisateur. Équipé de puissantes fonctions de communication, l'automate S7-300 peut fournir des fonctions de configuration de communication via l'interface utilisateur du logiciel de programmation Step 7, ce qui rend la configuration très facile et simple. L'automate S7-300 dispose d'une variété d'interfaces de communication différentes et connecte l'interface de bus AS-I et le système de bus Ethernet industriel via une variété de processeurs de communication ; Le processeur de communication série est utilisé pour connecter des systèmes de communication point à point ; L'interface multipoint (MPI) est intégrée à la CPU et utilisée pour connecter simultanément des programmeurs, des PC, des systèmes d'interface homme-machine et d'autres systèmes de contrôle d'automatisation SIMATIC S7/M7/C7. 3. API SIMATIC S7-400 L'API S7-400 est un automate programmable utilisé dans la plage de performances moyennes à élevées. L'automate S7-400 adopte une conception modulaire sans ventilateur, fiable et durable. En même temps, il peut choisir plusieurs niveaux de processeurs (avec des fonctions progressivement mises à niveau) et est équipé de modèles pour diverses fonctions universelles, permettant aux utilisateurs de les combiner dans différents systèmes spécialisés en fonction de leurs besoins. Lorsque l'échelle du système de contrôle est étendue ou mise à niveau, tant que certains modèles sont ajoutés de manière appropriée, le système peut être mis à niveau et répondre pleinement aux besoins.
  • Histoire des automates Siemens
    Histoire des automates Siemens Jun 07, 2023
    L'automate de la série Siemens SIMATIC est né en 1958 et a traversé les séries C3, S3, S5 et S7, devenant un automate programmable largement utilisé. 1. Le produit de Siemens a été lancé pour la première fois en 1975 sous le nom de SIMATIC S3, qui est en fait un contrôleur binaire avec une interface de fonctionnement simple. 2. En 1979, le système S3 a été remplacé par le SIMATIC S5, qui utilisait largement des microprocesseurs. 3. Au début des années 1980, le système S5 a été mis à niveau - l'automate de la série U, avec des modèles couramment utilisés, notamment S5-90U, 95U, 100U, 115U, 135U et 155U. 4. En avril 1994, la série S7 est née, qui présente des avantages tels qu'une plus grande internationalisation, un niveau de performance plus élevé, un espace d'installation plus petit et une meilleure interface utilisateur Windows. Ses modèles sont : S7-200, 300, 400. 5. En 1996, Siemens a proposé le concept de PCS7 (Process Control System 7) dans le domaine du contrôle de processus, intégrant ses avantages de WINCC (interface d'exploitation compatible Windows), PROFIBUS (bus de terrain industriel), COROS (système de surveillance), SINEC ( réseau industriel Siemens) et technologie de contrôle. 6. Siemens a proposé le concept de TIA (Total Integrated Automation), qui est un système d'automatisation entièrement intégré qui intègre la technologie PLC dans tous les domaines de l'automatisation. Les automates des séries S3 et S5 se sont progressivement retirés du marché et ont cessé leur production. Les automates de la série S7 sont devenus le cœur de commande des systèmes d'automatisation Siemens, tandis que le système TDC continue d'utiliser le cœur technologique SIMADYN D, qui constitue une nouvelle mise à niveau des produits de la série S7. Il s'agit de l'automate programmable le plus avancé et le plus puissant des systèmes d'automatisation Siemens.

Besoin d'aide? Discute avec nous

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
soumettre
À la recherche de Service?
CONTACTEZ-NOUS #
+86 17620189681

Nos horaires

Du lundi 21 novembre au mercredi 23 novembre : de 9 h à 20 h
Jeu. 24/11 : fermé - Joyeux Thanksgiving !
Ven. 25/11 : 8h00 - 22h00
Samedi 26/11 - Dimanche 27/11 : 10h00 - 21h00
(Toutes les heures sont indiquées en heure de l'Est)

Maison

Des produits

WhatsApp

Contactez-nous